-
+86-18533628881
- bzldtlc888@163.com
+86-18533628881
2026-09-27
Главное за 30 секунд
- Сдвиг парадигмы 2026 года: Современная рецептура водных красок: секреты производства 2026 больше не сводится к простому смешиванию пигментов. Ключевой фактор успеха — использование наномодифицированных силикон-акриловых дисперсий и реологических добавок нового поколения, обеспечивающих тиксотропность без потери адгезии.
- Критическая ошибка технологов: Игнорирование pH-стабильности на этапе диспергирования приводит к коагуляции связующего через 6–8 месяцев хранения. Мы демонстрируем, как контроль щелочного резерва (не менее 0.3%) предотвращает расслоение фазы «вода в воде».
- Промышленный стандарт качества: Для выхода на международные рынки недостаточно соответствия локальным нормам. Интеграция систем менеджмента ISO 9001 и ISO 14001, а также строгий входной контроль сырья (как на базе завода «Лида Бачжоу») являются обязательными условиями для обеспечения срока службы покрытия свыше 20 лет.
Рынок лакокрасочных материалов (ЛКМ) переживает тектонические сдвиги. Если еще пять лет назад основным критерием выбора была цена за килограмм, то в 2026 году B2B-заказчики и инженерные отделы строительных холдингов фокусируются на совокупной стоимости владения объектом (TCO). В этом контексте рецептура водных красок: секреты производства 2026 становится не просто технологической картой, а стратегическим активом производителя.
Традиционные акриловые дисперсии уступают место гибридным системам. Современный инженер-технолог должен учитывать взаимодействие трех ключевых компонентов: пленкообразователя, функциональных наполнителей и поверхностно-активных веществ (ПАВ). Ошибка в балансе гидрофильно-липофильного баланса (HLB) ПАВ может привести к снижению водостойкости покрытия на 40–50% уже после первого сезона эксплуатации в условиях переменчивого климата.
Мы наблюдаем отказ от агрессивных коалесцентов в пользу самоотверждающихся латексов. Это диктует новые требования к оборудованию: высокоскоростные диссольверы должны обеспечивать тонкость помола пигментной пасты не более 15–20 мкм, чтобы избежать эффекта «меления» фасада. Именно такой подход реализован на производственных линиях завода «Лида Бачжоу», где контроль реологических свойств осуществляется на каждом этапе смешивания, а не только в финальной точке.
Инженерный совет: При разработке новой линейки обязательно проводите тесты на циклическое замораживание-оттаивание (минимум 5 циклов по ГОСТ 27037 или ASTM D2243). Стабильность эмульсии при -25°C является индикатором качества сырья, а не просто формальностью.
Чтобы понять, почему одни покрытия служат десятилетиями, а другие теряют вид за два года, необходимо разобрать «секреты» на молекулярном уровне. Рецептура водной краски — это сложная коллоидная система, где каждый ингредиент выполняет строго определенную функцию.
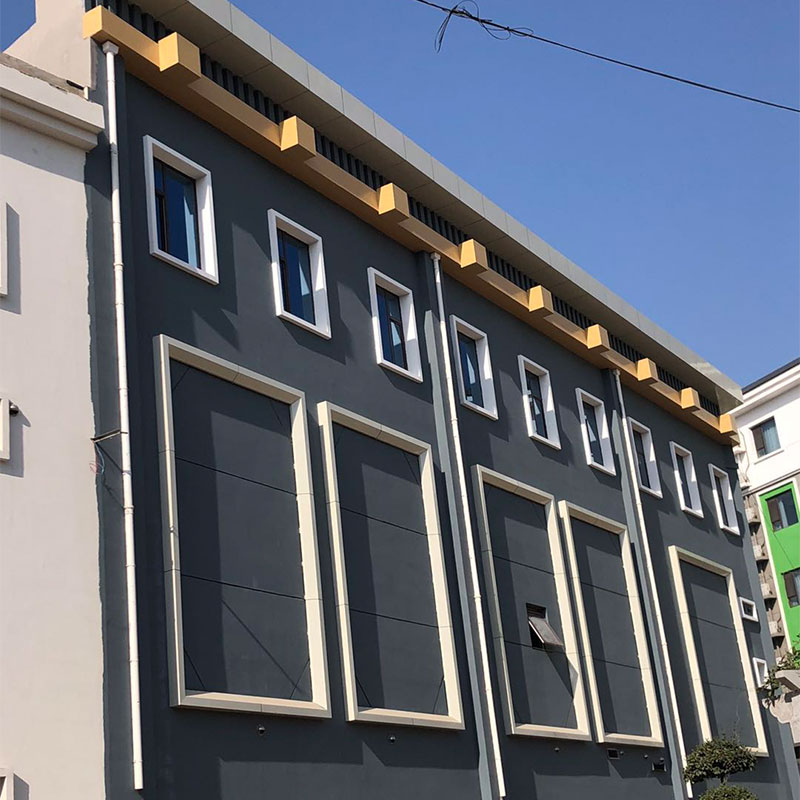
Чистые акрилаты обладают хорошей адгезией, но низкой паропроницаемостью. Чистые силиконы отлично «дышат», но имеют высокую стоимость и сложности с пигментированием. Решение 2026 года — силикон-акриловые сополимеры. Они создают сетчатую структуру, которая отталкивает воду (эффект лотоса), но пропускает водяной пар изнутри здания. Это критически важно для предотвращения отслоения штукатурки в регионах с высокой влажностью.
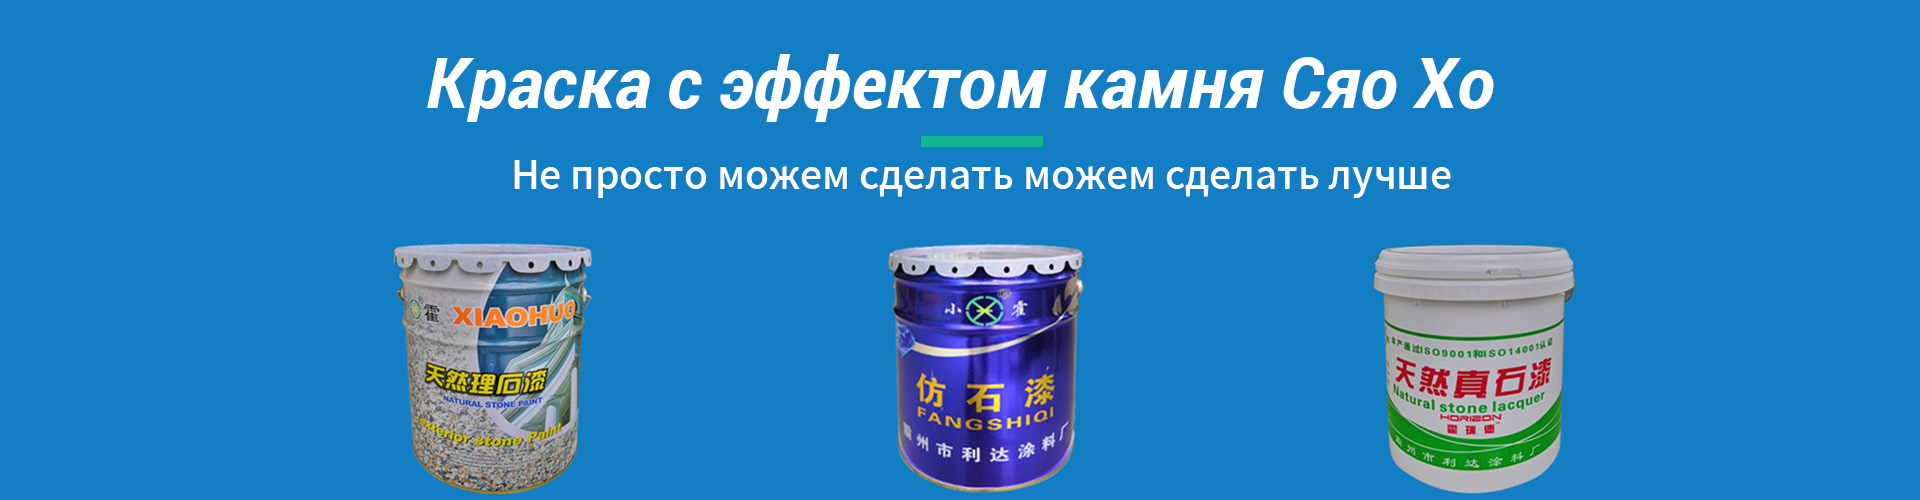
Одна из главных проблем при нанесении фактурных красок (например, с эффектом камня «Сяо Хо») — сохранение рельефа до момента полимеризации. Здесь в игру входят ассоциативные загустители на основе HASE (Hydrophobically Modified Alkali-Swellable Emulsion). Они обеспечивают высокую вязкость при низких скоростях сдвига (краска не стекает со стены) и резкое падение вязкости при высоких скоростях (легкое распыление или нанесение шпателем).
Частая ошибка производителей эконом-сегмента — использование дешевых целлюлозных загустителей. Они дают нужный эффект initially, но со временем подвержены биодеградации, что приводит к разжижению краски прямо в ведре у потребителя.
Диоксид титана (TiO2) остается стандартом для белизны, но его содержание оптимизируют за счет введения микрокальцита и каолина специальной обработки. Важно не просто добавить наполнитель, а обеспечить его качественную дисперсию. Агломераты частиц размером более 50 мкм становятся точками напряжения в пленке, откуда начинается растрескивание.
| Компонент | Функция в рецептуре 2026 | Риск при неправильном подборе | Рекомендуемая доля (мас. %) |
|---|---|---|---|
| Силикон-акриловая дисперсия | Пленкообразование, гидрофобность, эластичность | Растрескивание при температурных деформациях основания | 35–45% |
| Ассоциативный загуститель (HASE/HEUR) | Контроль растекания, удержание фактуры | Потеря рельефа, подтеки, неравномерный блеск | 0.3–0.8% |
| Коалесцент (опционально) | Снижение МТП (минимальной температуры пленкообразования) | Неполное слияние частиц латекса, меление | 1–2% (стремиться к 0%) |
| Биоциды (в банке и в пленке) | Защита от плесени и порчи при хранении | Появление черного грибка на фасаде, запах гниения | 0.2–0.5% |
На предприятии ООО «Бачжоу Лихэнъюаньда Экологические Технологии» подбор этих компонентов осуществляется с учетом жесткости воды в регионе применения. Мы установили, что использование деминерализованной воды на стадии производства повышает стабильность готового продукта на 15–20% по сравнению с использованием водопроводной воды, даже после фильтрации.
Знание ингредиентов — это лишь половина дела. Секреты производства кроются в процессе их объединения. Нарушение последовательности ввода компонентов (так называемый «порядок загрузки») фатально сказывается на качестве.
Процесс начинается с воды и защитных коллоидов. Только после полного растворения загустителей вводятся пигменты и наполнители. Скорость вращения мешалки на этом этапе должна составлять 1200–1500 об/мин. Недостаточная энергия сдвига приведет к тому, что пигмент не раскроет свою кроющую способность. Избыточная скорость вызовет перегрев пасты и преждевременное испарение воды, что нарушит стехиометрию рецепта.
Это самый деликатный момент. Латекс вводится при сниженных оборотах (400–600 об/мин). Важно: резкое механическое воздействие может разрушить стабилизирующую оболочку частиц полимера, вызвав коагуляцию («створаживание»). В нашей практике был зафиксирован случай, когда партия фасадной краски потеряла адгезию из-за того, что латекс добавляли слишком быстро в кислую среду. Корректировка pH до ввода связующего (до уровня 8.0–8.5 аммиаком или амином) является обязательной.
На финальной стадии вводятся пеногасители, биоциды и гидрофобизаторы. Перемешивание должно быть мягким, но достаточным для гомогенизации. Особое внимание уделяется удалению воздуха. Микропузырьки, оставшиеся в краске, после высыхания превращаются в кратеры, снижающие защитные свойства покрытия.
Завод «Лида Бачжоу», расположенный в промышленном парке «Хуасинь», использует автоматизированные линии, которые исключают человеческий фактор на этапе дозирования. Система PLC-контроля гарантирует, что отклонение в весе любого компонента не превысит 0.1%. Такая точность позволяет нам гарантировать идентичность оттенка и фактуры от партии к партии, что является болью №1 для крупных застройщиков, работающих с объектами, сдаваемыми поэтапно.
Даже идеальная рецептура может дать сбой при нарушении технологической дисциплины. Разберем три наиболее распространенные проблемы, с которыми сталкиваются производители водных ЛКМ, и способы их решения.
Симптомы: Цветные гранулы слипаются в комки или полностью растворяются в базовой краске.
Причина: Несовместимость реологии защитной коллоидной среды и внутренней фазы гранул. Часто возникает из-за использования разных типов загустителей.
Решение: Использование единой системы реологии для обеих фаз. Применение специализированных защитных коллоидов на основе поливинилового спирта (PVOH) с определенной степенью гидролиза. Технология «Сяо Хо», применяемая нами, использует метод контролируемой полимеризации оболочки гранулы, что делает её устойчивой к механическому перемешиванию.
Симптомы: Свежая краска имеет нужную консистенцию, но через 2 месяца становится водянистой.
Причина: Ферментативное разрушение целлюлозных загустителей или нестабильность pH.
Решение: Полный переход на синтетические ассоциативные загустители, устойчивые к ферментам. Регулярный мониторинг щелочного резерва. Добавление стабилизаторов pH пролонгированного действия.
Симптомы: Резкий аммиачный или кислый запах от готовой продукции.
Причина: Использование низкокачественных дисперсантов с высоким содержанием летучих органических соединений (ЛОС) или бактериальное заражение.
Решение: Строгий входной контроль сырья по содержанию ЛОС. Усиленная система консервантов в банке. Завод «Лида Бачжоу» использует экологичные латексы с низким запахом, что позволяет нашей продукции соответствовать самым строгим европейским экологическим стандартам, таким как EcoLabel.
В 2026 году покупатель водных красок покупает не просто банку с составом, а гарантию результата. Эта гарантия обеспечивается системой менеджмента качества. Наличие сертификатов ISO 9001 и ISO 14001 — это не просто бумажки, а подтверждение того, что процессы стандартизированы.
ООО «Бачжоу Лихэнъюаньда Экологические Технологии» (бренд «Лида Бачжоу») интегрирует принципы устойчивого развития в каждое звено цепочки создания стоимости. Расположение завода в новом районе Сюнъань, на пересечении магистралей G45 и G18, обеспечивает уникальные логистические преимущества. Прямая связь с высокоскоростной железной дорогой и международным аэропортом позволяет минимизировать сроки поставки как внутри Китая, так и на экспортные рынки Азии, Африки и Латинской Америки.
Для B2B-партнеров это означает снижение затрат на складские запасы. Мы можем обеспечить оперативную отгрузку крупных партий фактурной краски «Сяо Хо» или силикон-акриловых фасадных составов точно в срок (Just-in-Time). Наша продукция проходит многоступенчатый контроль: от проверки сырья до финального тестирования готовой партии на адгезию, светостойкость (по GB/T 9755) и водоотталкивающие свойства.
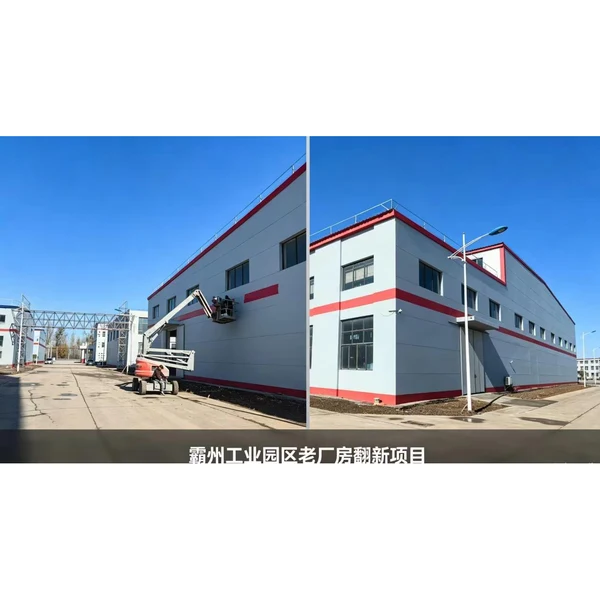
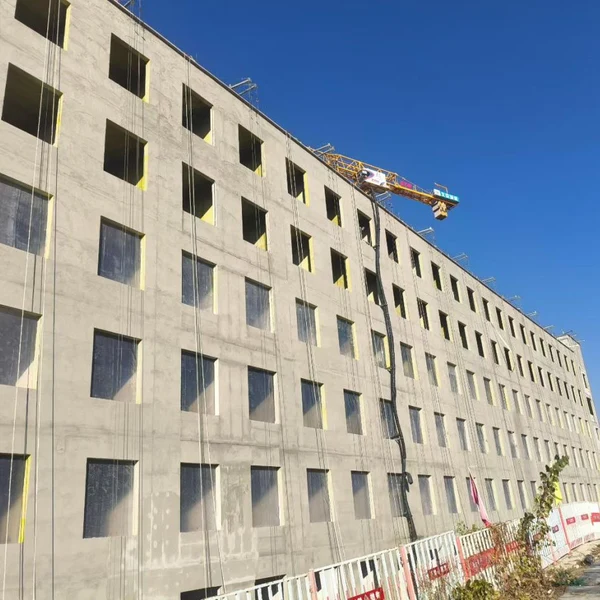
Опыт более чем 30-летней истории предприятия (с 1992 года) позволяет нам предвидеть рыночные тренды. Переориентация с массового потребителя на крупные инфраструктурные и жилищные проекты в 2008 году показала нашу способность масштабировать качество. Сегодня наши решения по утеплению и отделке фасадов работают на объектах, где цена ошибки исчисляется миллионами.
Секреты производства водных красок в 2026 году заключаются в синтезе передовой химии, прецизионного оборудования и строгого контроля процессов. Успешная рецептура водных красок должна балансировать между экологичностью, декоративностью и экстремальной долговечностью.
Выбирая партнера для поставок ЛКМ, обращайте внимание не только на цену, но и на технологическую глубину производителя. Способность компании предоставлять техническую поддержку, адаптировать составы под конкретные климатические условия и гарантировать стабильность параметров от партии к партии — вот что отличает лидера рынка.
Завод «Лида Бачжоу» приглашает технических специалистов, закупщиков и дистрибьюторов к сотрудничеству. Мы готовы предоставить образцы нашей флагманской продукции, технические паспорта (TDS) и сертификаты соответствия для проведения независимых испытаний.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы оценить преимущества наших инновационных решений для ваших будущих проектов. Давайте создадим городскую среду, которая будет оставаться красивой и защищенной десятилетиями.